
WISSEN · SEITE 6 VON 6
Unterschied MIG und MAG: Gas, Werkstoff, Einsatz
So sieht es aus
Gleicher Brenner, anderes Gas: aus 131 wird 135
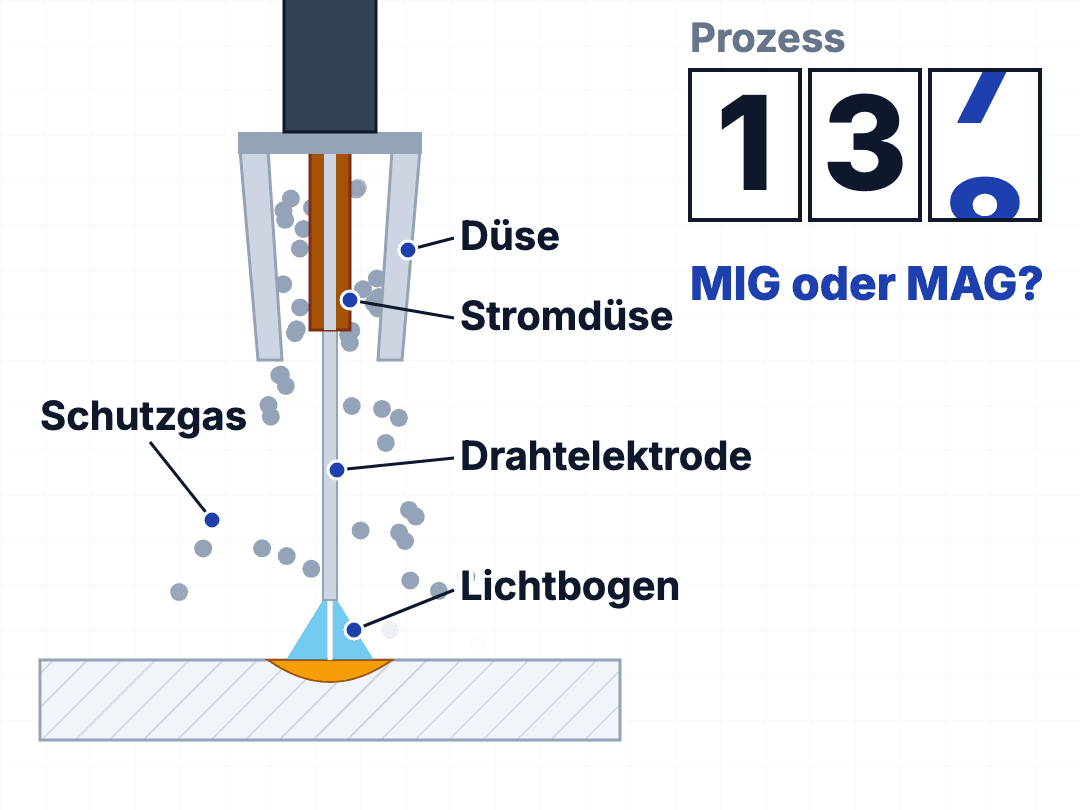
MIG und MAG laufen auf demselben Gerät.
Das Schutzgas strömt aus der Düse, die den Draht umgibt.
Inertes Schutzgas, zum Beispiel Argon oder Helium: MIG, Prozess 131.
I wie inert: Metal Inert Gas.
Argon mit CO2 oder O2 ist schon ein aktives Gas: MAG, Prozess 135.
Das Gas entscheidet, nicht das Gerät.
Mit Fülldraht unter aktivem Gas: Prozess 136.
Alle diese Prozesse gehören zum Oberbegriff 13, dem gasgeschützten Metall-Lichtbogenschweißen.
Brenner im Schnitt, schematisch. Prozessnummern nach ISO 9606-1, Abschnitt 4.2, Oberbegriff 13 nach EWM-Schweißlexikon MIG/MAG, Abschnitt 2.1.
Auf einen Blick
MIG und MAG: der Unterschied in einem Satz
Bei beiden brennt der Lichtbogen zwischen Werkstück und einer abschmelzenden Drahtelektrode. Der Unterschied liegt im Schutzgas.
MIG ist Metall-Inertgasschweißen, Prozess 131. Das Schutzgas ist inert, zum Beispiel Argon oder Helium.
MAG ist Metall-Aktivgasschweißen, Prozess 135. Das Schutzgas ist aktiv: Mischgase wie Argon mit CO2 oder O2.
Aktive Anteile wie O2 und CO2 verändern die Tropfenbildung, das Fließen des Schmelzbads und den Einbrand.
Merkhilfe: I wie inert, A wie aktiv. Der mittlere Buchstabe der Abkürzung sagt dir das Gas: Metal Inert Gas, Metal Active Gas.
Die Nummern
Prozessnummern: 131, 135, 136 und 138
Auf der Prüfbescheinigung stehen neben der Abkürzung die Prozessnummern. Die Nummern stammen aus ISO 4063, ISO 9606-1 führt sie in Abschnitt 4.2 auf.
131 ist MIG-Schweißen mit Massivdraht, 135 ist MAG-Schweißen mit Massivdraht.
Mit Fülldraht gibt es zwei weitere MAG-Prozesse: 136 mit Fülldraht (aktives Gas) und 138 mit Metallpulver-Fülldraht.
Alle diese Prozesse gehören zum Oberbegriff 13, dem gasgeschützten Metall-Lichtbogenschweißen.
Für die Schweißerprüfung gilt: Eine Prüfung qualifiziert normalerweise nur einen Prozess. Ausnahme ist der Wechsel von Massivdraht 135 auf Metallpulver-Fülldraht 138 oder umgekehrt, dafür brauchst du keine neue Prüfung.
Das Schutzgas
Inertgas oder Aktivgas: welche Gase gehören wohin
Die Schutzgase für Lichtbogenschweißen und -schneiden sind in Gruppen eingeteilt. Für MIG und MAG zählen die Gruppen I, M und C.
In der Schweißanweisung nennst du das Gas mit seiner Bezeichnung nach ISO 14175.
Gruppe I ist inert: reines Argon (I1), reines Helium (I2) und Argon-Helium-Gemische (I3). Diese Gase gehören zum MIG-Schweißen, aber auch zu WIG und Plasma.
Die M-Gruppen M1, M2 und M3 sind Mischgase aus Argon mit aktiven Anteilen von CO2 oder O2. Sie sind das Gas für MAG. Innerhalb der M-Reihe sind die Gase nach ihrem Oxidationsverhalten geordnet: M1 wirkt schwach oxidierend, M3 stärker.
Gruppe C ist reines CO2 (C1) oder CO2 mit Sauerstoff (C2). Sie ist am stärksten oxidierend, weil das CO2 bei der Temperatur des Lichtbogens zerfällt. C1 besteht zu 100 % aus CO2.
Argon mit CO2 oder O2 ist also schon ein aktives Gas. Wer unter solchem Mischgas schweißt, schweißt MAG, auch wenn am Gerät MIG/MAG steht.
Wann welches
MIG oder MAG: welcher Werkstoff, welches Verfahren
Un- und niedriglegierte Stähle schweißt du unter Mischgasen M1, M2 oder M3, seltener unter reinem CO2. Das ist MAG. In Europa dominieren wegen der geringeren Spritzerbildung die Mischgase.
| Verfahren | MIG (131) | MAG (135) |
|---|---|---|
| Schutzgas | Inert: Argon, Helium | Aktiv: Mischgas, CO2 |
| Werkstoffe | Aluminium, Kupfer, Nickelbasis | Un- und niedriglegierter Stahl, auch nichtrostend |
Nichtrostende Stähle lassen sich ebenfalls mit MAG schweißen. Dort sind Mischgase mit wenig Sauerstoff oder CO2 üblich, der CO2-Anteil ist auf höchstens 5 % begrenzt, damit das Schweißgut nicht aufkohlt und oxidiert.
Aluminiumwerkstoffe werden grundsätzlich MIG-geschweißt, im Regelfall unter Argon (100 %). Ein Heliumzusatz verbessert die Wärmeeinbringung.
Kupfer und Kupferlegierungen werden in nennenswertem Maße mit dem MIG-Verfahren geschweißt.
Nickelbasislegierungen werden in der Regel unter Argon MIG-geschweißt.
Das Gas entscheidet, nicht das Gerät: Ob du MIG oder MAG schweißt, steht über das Schutzgas in deiner Schweißanweisung. Das Gerät kann beides.
Was gleich ist
Gerät, Draht, Brenner: das haben MIG und MAG gemeinsam
Beide Verfahren laufen mit einer Drahtelektrode, die ein Vorschubmotor von der Spule zuführt und kurz vor dem Austritt aus dem Brenner an der Stromdüse elektrisch kontaktiert. Das Schutzgas strömt aus der Düse, die den Draht umgibt.
Geschweißt wird in aller Regel mit Gleichstrom. Der Pluspol liegt an der Drahtspitze, der Minuspol am Werkstück.
Welches der beiden Verfahren du fährst, legt das Schutzgas fest, nicht der Brenner. Der Sammelbegriff ist MIG/MAG-Schweißen oder MSG, nach der Norm gasgeschütztes Metall-Lichtbogenschweißen.
Die häufige Verwechslung
„MIG“ sagen, MAG schweißen
Im Alltag fällt oft nur „MIG“ oder „MIG/MAG“. Fachlich entscheidet das Gas: Hat es aktive Anteile, ist es MAG. Auf der Prüfbescheinigung stehen Abkürzung und Prozessnummer: 135 statt 131.
Der Unterschied zu WIG ist ein anderer: Bei WIG (141) brennt der Lichtbogen an einer Wolframelektrode unter Inertgas, der Zusatz kommt als Draht oder Stab.
Grundlage dieser Seite: Herstellerangaben zu Schutzgasen und Einstellwerten (EWM), ISO 9606-1:2012 „Prüfung von Schweißern — Schmelzschweißen — Teil 1: Stähle“ sowie ISO 15609-1:2019 „Schweißanweisung — Teil 1: Lichtbogenschweißen“. Stand 10/2026. Diese Seite trägt keine Einstellwerte. Die Gasgruppen stammen aus einem Herstellerlexikon; maßgeblich sind Prozessnummer, Schutzgas und Draht in deiner Schweißanweisung und die Bezeichnung auf deiner Gasflasche.